
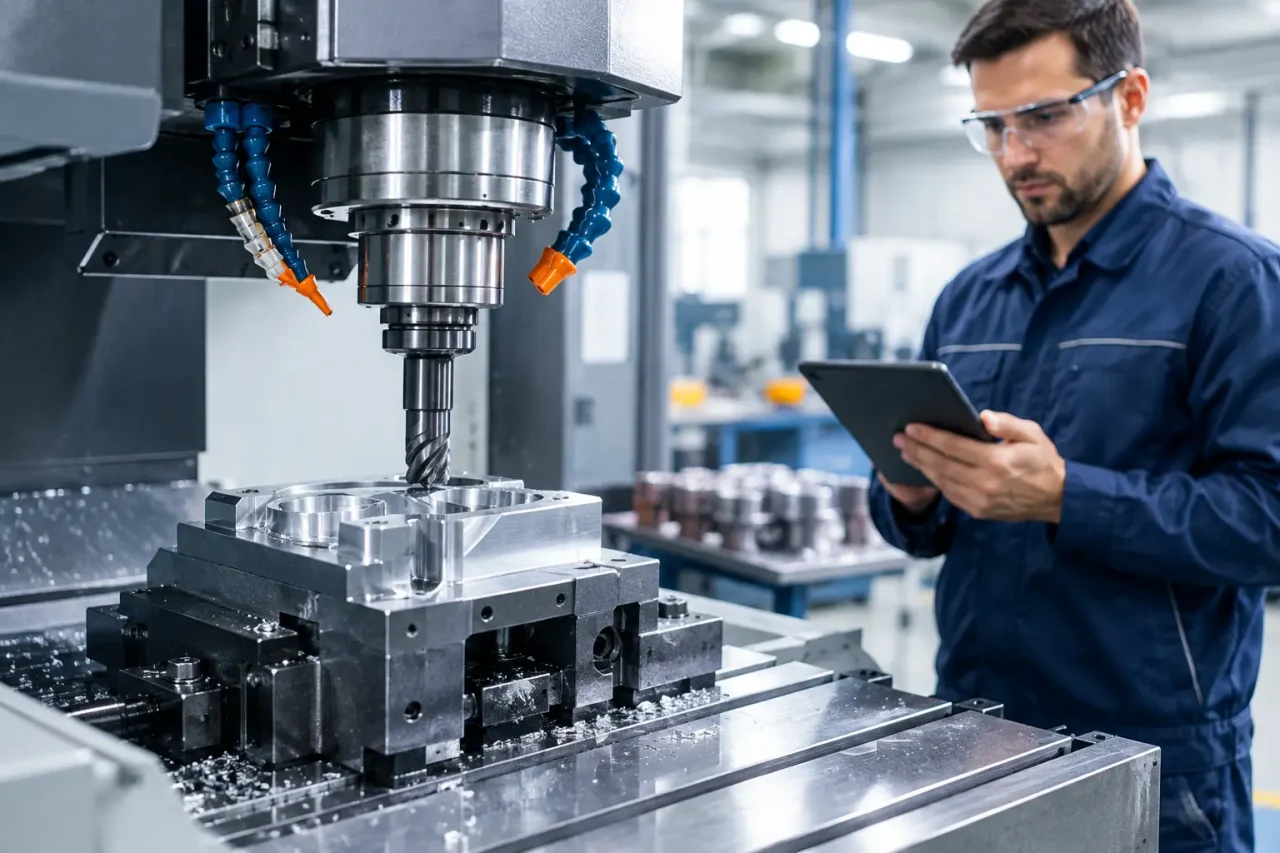
Jedan neusklađen provrt, pogrešno odabrana tolerancija ili loše pripremljen zavareni sklop mogu zaustaviti montažu, produljiti zastoj i otvoriti trošak koji višestruko nadmašuje vrijednost samog dijela. Zato strojna obrada nije samo završna faza izrade metala. Ona određuje hoće li se komponenta pravilno ugraditi, izdržati radno opterećenje i biti dostupna onda kada je proizvodnji potrebna.
Za industrijska poduzeća preciznost nije apstraktan pojam. Ona se vidi u kućištu koje bez dorade prihvaća ležaj, u osovini koja radi bez vibracija, u nosaču koji pravilno prenosi opterećenje te u zamjenskom dijelu koji vraća stroj u pogon bez dugog čekanja. Dobro organizirana obrada skraćuje put od nacrta do funkcionalnog sklopa i smanjuje rizik od neplaniranih korekcija na montaži.
Strojna obrada počinje prije prvog reza
Kvalitetan rezultat ne ovisi samo o stroju. Počinje pregledom tehničke dokumentacije, namjene dijela i stvarnih uvjeta rada. Treba znati nosi li komponenta statičko ili promjenjivo opterećenje, radi li u prašnjavoj okolini, dolazi li u dodir s vlagom, hoće li se naknadno zavarivati te s kojim se elementima spaja.
Na crtežu tolerancija od nekoliko stotinki milimetra može izgledati kao standardan zahtjev. U praksi ona utječe na izbor materijala, redoslijed operacija, stezanje obratka, mjerni postupak i vrijeme izrade. Nije svaka površina jednako kritična. Ako se stroga tolerancija zada na površini koja nema funkcionalnu ulogu, dio postaje skuplji bez stvarne koristi. S druge strane, preširoka tolerancija na dosjedu ležaja ili vodilice može uzrokovati habanje, zazor i ponavljajuće zastoje.
Dobra priprema zato razdvaja funkcionalne zahtjeve od onih koji su samo vizualni. Takav pristup omogućuje da se preciznost primijeni ondje gdje donosi pouzdan rad, a da proizvodnja ostane racionalna.
Koji postupak odgovara vašem dijelu
Odabir postupka ovisi o geometriji, materijalu, seriji i zahtijevanoj završnoj obradi. Tokarenje se koristi kada su ključni promjeri, konusi, navoji i rotacijski dijelovi poput osovina, čahura i prirubnica. Glodanje je primjereno za pločaste i prostorno složene dijelove, utore, džepove, ravnine i prihvate. Bušenje, razvrtavanje i urezivanje navoja često su dio istog radnog ciklusa, dok se brušenje primjenjuje kada su potrebni vrlo precizni dosjedi ili niska hrapavost površine.
Važan je i redoslijed operacija. Primjerice, zavareni okvir može se tijekom hlađenja deformirati. Ako se kritične površine obrađuju prije zavarivanja, postoji rizik da nakon spajanja više nisu u traženom položaju. U takvim slučajevima obrada nakon zavarivanja često je sigurniji izbor, uz pravilno pozicioniranje sklopa i kontrolu referentnih baza.
Materijal također mijenja pristup. Konstrukcijski čelik, nehrđajući čelik, aluminij, bronca i tehničke plastike ne ponašaju se jednako pri rezanju. Tvrdoća, toplinska vodljivost, stvaranje strugotine i sklonost deformaciji određuju alate, parametre i način stezanja. Najniža cijena obrade nije nužno najpovoljnija ako zbog pogrešnog postupka nastanu problemi pri montaži ili skraćen vijek trajanja dijela.
Pojedinačni dijelovi i male serije traže fleksibilnost
U održavanju i proizvodnji posebnih strojeva često nije potreban veliki broj komada, nego brz i pouzdan odgovor na konkretan tehnički problem. To mogu biti zamjenske osovine, adapteri, nosači, prirubnice, kućišta, stezne ploče ili dijelovi za prilagodbu postojeće opreme.
Kod pojedinačne izrade presudna je sposobnost čitanja namjere nacrta i provjere mjera prije početka rada. Ako dokumentacija nije potpuna, iskusna proizvodnja može pomoći utvrditi kritične dimenzije prema uzorku, sklopu ili funkciji dijela. Ipak, svaka izmjera ima ograničenja. Kada komponenta utječe na sigurnost, nosivost ili položaj pokretnih dijelova, tehnički nacrt i jasna specifikacija ostaju najbolja osnova.
Kod malih serija važno je ponoviti kvalitetu od prvog do posljednjeg komada. To zahtijeva stabilan postupak stezanja, definirane alate i mjerljivu kontrolu, a ne oslanjanje na ručne dorade nakon svake operacije.
Tolerancije, mjerenje i kontrola kvalitete
Precizan stroj bez kvalitetnog mjerenja ne daje pouzdan proizvodni rezultat. Kontrola treba pratiti dimenzije koje utječu na funkciju: promjere dosjeda, položaj provrta, ravnost, okomitost, paralelnost, dubinu utora i kvalitetu navoja. Ovisno o zahtjevu, mjerenje se provodi pomičnim mjerilima, mikrometrima, mjeračima provrta, visinomjerima, kalibrima ili drugim odgovarajućim alatima.
Kontrola ne treba čekati kraj procesa. Provjera nakon prvog komada omogućuje korekciju prije nego što se utroše materijal i radni sati na cijelu seriju. Kod važnih sklopova korisno je unaprijed dogovoriti koje se mjere evidentiraju i kakva se dokumentacija isporučuje uz dijelove.
Posebnu pozornost zahtijevaju navoji, dosjedi ležajeva i provrti koji međusobno moraju biti u točno određenom položaju. Dio može izgledati uredno, a ipak biti neupotrebljiv ako se rupe za montažu ne podudaraju s pripadajućim sklopom. Zato se kvaliteta ne procjenjuje samo prema izgledu obrađene površine, nego prema tome odgovara li dio svojoj funkciji.
Kako smanjiti cijenu bez ugrožavanja funkcije
Najveća ušteda često ne nastaje pregovaranjem o cijeni sata, nego dobrom pripremom dijela. Jasno označene referentne površine, realno zadane tolerancije i dovršen nacrt smanjuju broj pitanja, izmjena i dorada. Ako više dijelova koristi isti materijal ili slične alate, proizvodnja se može bolje organizirati i skratiti pripremno vrijeme.
Konstrukciju je korisno promatrati i iz perspektive obradivosti. Duboki uski džepovi, teško dostupni provrti, nepotrebno oštri unutarnji kutovi i zahtjevi koji traže višestruko preslagivanje mogu značajno povećati trošak. Ponekad mala promjena radijusa, položaja provrta ili debljine stijenke omogućuje bržu obradu, a pritom ne mijenja funkciju proizvoda.
Ne treba, međutim, pojednostavljivati po svaku cijenu. Kod dijelova koji nose teret, drže pogonske elemente ili služe kao sigurnosni prihvat, konstrukcijski zahtjev ima prednost nad lakoćom izrade. Pravo pitanje nije kako izraditi najjeftiniji dio, nego kako izraditi dio koji dugoročno radi bez dodatnih troškova.
Obrada kao dio šireg proizvodnog zadatka
Strojno obrađen dio rijetko djeluje samostalno. Najčešće je dio zavarenog sklopa, konstrukcije, uređaja za rukovanje materijalom ili održavanja proizvodne linije. Kada se obrada, izrada metalnih sklopova i završna montaža promatraju kao jedinstven zadatak, smanjuje se broj prijenosa između izvođača i mogućnost da odgovornost ostane nejasna.
To je posebno važno kod industrijske opreme velikih nosivosti, skladišnih sustava i namjenskih konstrukcija. Obradom se definiraju spojevi, prihvati, dosjedi i montažne točke koje moraju odgovarati stvarnom opterećenju i načinu rukovanja. Bartels Conjar povezuje vlastite proizvodne kapacitete za metalne sklopove i strojnu obradu kako bi se tehnički zahtjevi provjerili kroz cijeli put – od materijala do gotove komponente.
Što pripremiti prije slanja upita
Za bržu i precizniju ponudu korisno je dostaviti nacrt s mjerama, materijalom, količinom i potrebnim rokom. Ako postoji 3D model, on dodatno olakšava provjeru geometrije. Treba navesti i zahtjeve za tolerancijama, navojima, površinskom obradom te eventualnim zavarivanjem ili montažom.
Kada nacrt nije dostupan, pomažu fotografije dijela uz mjerilo, uzorak, opis mjesta ugradnje i podatak o stroju ili sklopu u kojem komponenta radi. Što je jasnije objašnjena funkcija, to je lakše predložiti postupak koji je tehnički opravdan i troškovno prihvatljiv.
Pouzdana strojna obrada ne vidi se tek na gotovom komadu metala. Vidi se kada montaža prolazi bez improvizacije, kada oprema radi pod opterećenjem i kada proizvodnja ne čeka dio koji je trebao biti spreman prvi put. Ako vaš sljedeći sklop mora raditi bez kompromisa, krenite od jasnog tehničkog zahtjeva i partnera koji ga može pretvoriti u mjerljiv proizvodni rezultat.

 Croatian
 English